


 English
 한국어
 русский

주소:
장쑤성 창저우시 신베이구 시샤슈 산업단지 양청후로 233-3번지(No.233-3 Yangchenghu Road,Xixiashu Industry Park, Xinbei District, Changzhou City, JiangsuProvince)

콘텐츠
800RPM의 12mm 솔리드 초경 드릴을 304 스테인리스강에 돌리면 절단 대신 가장자리가 마찰됩니다. 표면이 경화되고 열이 공구에 쏟아져 들어가 몇 개의 구멍 내에서 모서리가 부서집니다. 동일한 드릴을 약 1,590RPM, 0.15mm/rev 이송으로 실행하면 각 모서리가 적절하게 바이트되고 칩에 열이 남게 되며 공구는 수백 개의 구멍보다 오래 지속될 수 있습니다. 그 차이는 바로 드릴 속도와 이송 계산기가 해결하기 위해 존재하는 것입니다. 표면 속도와 회전당 이송이라는 두 가지 입력을 기계 제어에 실제로 필요한 스핀들 RPM과 이송 속도로 변환합니다. 산술에는 몇 초가 걸립니다. 정확성은 입력 값에 달려 있으며, 대부분의 상점에서는 이 부분에서 돈을 잃거나 이기게 됩니다.
휴대폰 앱, 웹 도구, 매장 스프레드시트 등 모든 계산기는 RPM = (SFM × 3.82) / 공구 직경(인치), 이송 속도(IPM) = RPM × 회전당 이송(IPR)이라는 두 가지 방정식을 푼다.
미터법 단위의 첫 번째 방정식은 RPM = (Vc × 1,000) / (π × D)가 되며, Vc는 m/min, D는 mm입니다. 표면 속도는 절삭날이 공작물을 통과하는 속도를 나타냅니다. 회전당 이송은 드릴이 한 바퀴를 돌 때 얼마나 멀리 전진하는지를 나타냅니다. 그들은 함께 칩 두께, 열 발생 및 절삭 시간을 설정하며, 더 나은 계산기에서도 보고합니다. 홀 깊이와 짧은 접근 허용량을 이송 속도로 나누어 홀당 사이클 시간을 제공합니다.
두 플루트가 동시에 절단되기 때문에 드릴은 회전당 이송으로 지정됩니다. 2플루트 드릴의 경우 날당 이송은 회전당 이송의 절반이므로 0.006 IPR 이송은 각 모서리에 대략 0.003인치의 칩 부하를 가합니다. 전용 드릴링 계산기는 IPR을 직접 사용하므로 상점에서 톱니당 이송 입력 및 플루트 수를 중심으로 구축된 밀링 공식을 재사용할 때 발생하는 일반적인 오류를 제거합니다. 계산기에서 톱니당 칩 로드를 요구하는 경우 실행하려는 IPR을 입력하기 전에 2로 나눕니다.
계산기는 입력한 SFM 값만큼만 유용합니다. 고속 강철 드릴의 카탈로그 번호는 솔리드 초경으로 전환되지 않습니다. 초경은 절삭 속도의 약 2~3배를 유지하므로 HSS 기반 항목은 초경 공구를 효율적인 범위보다 훨씬 낮게 실행하여 실 같은 칩을 생성하고 공구가 설계된 것보다 긴 사이클 시간을 생성합니다. 아래 범위는 플러드 또는 공구 관통 절삭유를 사용하는 견고한 CNC 기계의 코팅된 솔리드 초경 트위스트 드릴을 위한 현실적인 시작점입니다. 그들은 의도적으로 보수적입니다. 습관이 아닌 칩 동작에 따라 조정하십시오.
| 공작물 재료 | 시작 표면 속도 | 회전당 이송(0.25~0.50인치 드릴) |
|---|---|---|
| 알루미늄 합금 | 350~500SFM(105~150m/분) | 0.006~0.014IPR(0.15~0.35mm/회전) |
| 저탄소강 | 250~350SFM(75~105m/분) | 0.004~0.010IPR(0.10~0.25mm/회전) |
| 합금강(4140, 300HB) | 150~250SFM(45~75m/분) | 0.003~0.008IPR(0.08~0.20mm/회전) |
| 스테인레스 스틸(304/316) | 100~180SFM(30~55m/분) | 0.003~0.007IPR(0.08~0.18mm/회전) |
| 회주철 | 200~300SFM(60~90m/분) | 0.005~0.012IPR(0.12~0.30mm/회전) |
| 티타늄(Ti-6Al-4V) | 80~150SFM(25~45m/분) | 0.002~0.006IPR(0.05~0.15mm/회전) |
피드 열을 대상이 아닌 밴드로 처리합니다. 드릴 코어가 더 단단하고 플루트에 더 많은 칩이 있기 때문에 직경이 클수록 상단에 위치합니다. 작은 직경은 가장 낮은 곳에 속합니다. 가벼운 공장이나 길고 얇은 부품에서는 두 숫자를 대략 1/4만큼 줄이고 위쪽으로 작업합니다.
예 1: 6061-T6 알루미늄에 0.500인치 코팅 초경 드릴. 400SFM에서 RPM = (400 × 3.82) / 0.500 ≒ 3,050RPM. 알루미늄 밴드에서 0.010 IPR을 선택합니다. 피드 = 3,050 × 0.010 ≒ 30 IPM. 대량 절삭유를 사용하는 견고한 머시닝 센터에서 범용 솔리드 초경 트위스트 드릴은 교대 근무 시간 동안 다음 숫자를 실행합니다.
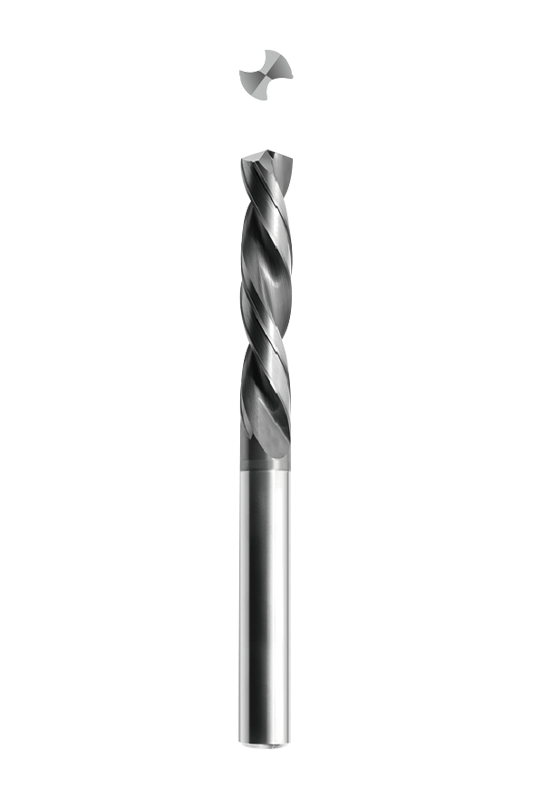 범용 솔리드 카바이드 트위스트 드릴 비트 • 강철, 주철, 스테인리스강 등 다양한 소재의 효율적인 드릴링에 적합합니다. • 내부/외부 냉각 기능이 있는 직선 생크 트위스트 드릴. 제품보기 →
예 2: 304 스테인리스 소재의 12mm 초경 드릴. RPM = (60 × 1,000) / (π × 12) ≒ 1,590RPM; 피드 = 1,590 × 0.15 ≒ 240 mm/min, 약 9.4 IPM. 회전당 이송은 견고하게 유지되는 동시에 절삭 속도가 알루미늄 케이스보다 얼마나 낮은지 확인하십시오(대략 60m/min 대 120m/min 이상). 스테인레스는 자신감을 보상합니다. 주저하는 피드는 표면을 단단하게 하고 가장자리를 죽입니다.
예 3: 약 300HB에서 4140 합금강에 0.250인치 초경 드릴. 220 SFM에서 RPM = (220 × 3.82) / 0.250 ≒ 3,360 RPM; 0.004 IPR에서 피드는 13 IPM입니다. 드릴이 스핀들에서 멀리 돌출되어 있거나 부품이 높은 바이스에 고정되어 있는 경우 먼저 이송을 절반으로 줄이고 칩이 제대로 보이면 복원하십시오.
모든 계산기는 견고한 설정, 절삭날에 도달하는 절삭유, 직경의 약 4배 미만인 구멍 깊이 등 이상적인 조건을 가정합니다. 실제 구멍은 수동으로 수정해야 하며 그 중 4개가 지속적으로 나타납니다.
약 4×D를 지나면 열보다는 칩 패킹이 제한 요소가 됩니다. 이송을 20~30% 줄이고 기계에 공구 관통 절삭유가 없는 경우 후퇴 이동을 프로그램하여 칩을 절단하고 8×D 이상의 경우 전용 심공 형상으로 전환합니다. 플루트 프로파일과 포인트 구성은 두 가지를 모두 동일한 폐허로 취급하는 표준 드릴과 충분히 다릅니다. 예비 구멍이 메인 드릴 앞에 있을 때 웹을 청소할 수 있도록 크기를 조정하고 다음을 따르십시오. 파일럿 구멍 크기 조정 방법 이는 초경 공구 선택에도 적용됩니다.
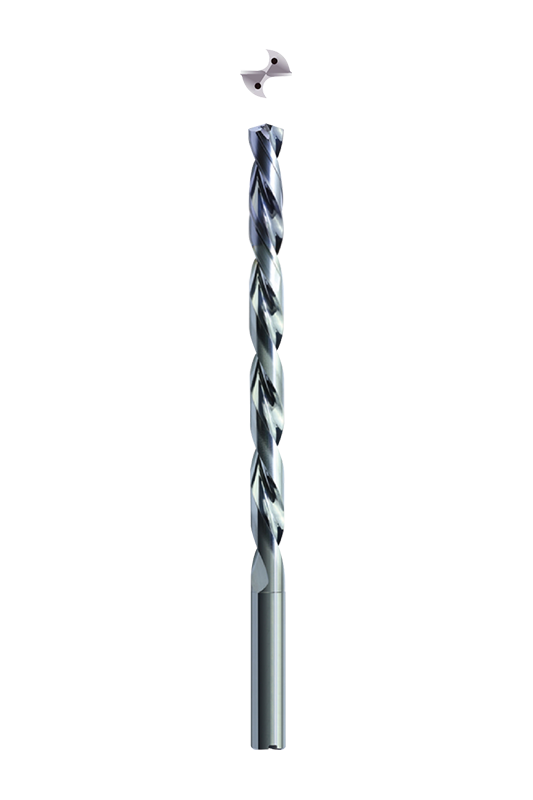 심공 드릴 트위스트 드릴 비트 • 강철, 주철, 스테인리스강 등 다양한 소재의 효율적인 드릴링에 적합합니다. • 내부/외부 냉각 기능이 있는 직선 생크 트위스트 드릴. 제품보기 →
계산기는 포인트 각도를 알지 못합니다. 135° 분할 지점은 눈에 띄게 낮은 추력으로 자체 중심을 잡고 절단하므로 덜 견고한 기계에서도 계산된 피드를 유지하는 데 도움이 됩니다. 기존의 118° 포인트는 더 세게 밀고 스팟 드릴링 시작의 이점을 얻습니다. 많은 초경 드릴은 안정적이고 낮은 추력 진입을 위해 140° 지점으로 차이를 나눕니다. 각 형상이 초경 날을 보호하는 경우를 포함한 장단점은 다음과 같습니다. 118° 대 135° 드릴 포인트 각도 가이드 .
304 및 316과 같은 오스테나이트 등급은 가벼운 마찰 절단에 의해 경화됩니다. 구멍을 통해 계산된 이송을 일정하게 유지하고, 파과 지점에 머물지 않으며, 경화된 층에 다시 들어가는 얕은 펙 수축을 피하십시오. 기하학은 숫자만큼 도움이 됩니다. 스테인리스용으로 특별히 연마된 드릴은 광택이 나는 플루트와 다음과 같은 적당한 표면 속도에서 깨끗하게 절단되는 포인트를 가지고 있습니다.
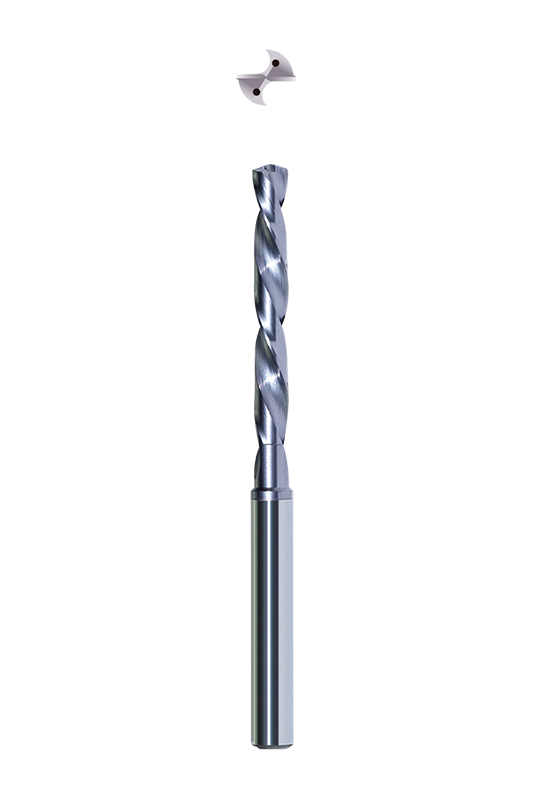 연강 및 스테인레스강용 트위스트 드릴 • 연강 및 스테인리스강 드릴링에 우선 추천됩니다. • 날카로운 절삭날, 구성인선 형성을 방지하여 고성능 드릴링에 적합합니다. • 스트라... 제품보기 →
계산기 출력은 사양이 아니라 시작점입니다. 솔리드 초경 드릴에 대해 게시된 절삭 값은 공구를 생산하는 동일한 다축 연삭기에서 개발된 후 티타늄 구조부터 자동차 알루미늄, 주철, 금형강 및 금형강에 이르기까지 고객이 매일 가공하는 재료에서 검증됩니다. 작업이 일반적이지 않은 경우(경화 스테인리스의 깊은 보어, 티타늄의 작은 직경의 홀 클러스터) L/D 비율, 절삭유 공급 및 기계 강성에 대해 공구 공급업체와 짧은 대화를 나누면 현장에서 시행착오를 겪는 것보다 더 많은 시간을 절약할 수 있습니다. 먼저 숫자를 실행한 다음 칩이 숫자를 확인하도록 하세요.

우리의 발자국은 전 세계에 있으며 전 세계 고객에게 양질의 제품과 서비스를 제공합니다.


장쑤성 창저우시 신베이구 시샤슈 산업단지 양청후로 233-3번지(No.233-3 Yangchenghu Road,Xixiashu Industry Park, Xinbei District, Changzhou City, JiangsuProvince)


+86-18068566610


sales@magotan-tools.com
+86-18068566610
