


 English
 한국어
 русский

주소:
장쑤성 창저우시 신베이구 시샤슈 산업단지 양청후로 233-3번지(No.233-3 Yangchenghu Road,Xixiashu Industry Park, Xinbei District, Changzhou City, JiangsuProvince)

콘텐츠
기계공에게 강화 강철 드릴링에 대해 물어보면 같은 이야기가 나옵니다. 빛나는 드릴 팁, 삐걱거리는 스핀들, 자라지 않는 구멍 등이 있습니다. HRC 50 이상의 공구강은 일반 금속이라기보다는 연마재처럼 거동합니다. 부품이 열처리되면 규칙이 바뀌고 연강에서 완벽하게 작동하는 툴링은 단일 구멍에서 살아남지 못합니다. 바로 이러한 상황을 위해 경화강용 초경 드릴 비트가 존재하지만 올바른 드릴을 구입하는 것은 작업의 절반에 불과합니다. 나머지 절반은 기판, 형상 및 절단 데이터를 눈앞에 있는 경도에 맞추는 것입니다. 다음은 당사의 연삭 공장에서 해당 일치에 접근하는 방법입니다.
고속도강은 피삭재가 공구만큼 단단해지는 지점까지 훌륭한 소재입니다. D2, A2, H13, M2와 같은 열처리강과 완전히 경화된 금형강은 일반적으로 HRC 45~62 사이에 위치하며 이 수준에서는 절삭날에서 세 가지 일이 동시에 발생합니다.
HSS는 약 섭씨 600도 이상에서 경도를 잃습니다. 이것이 바로 경화된 강철을 절단하는 대신 연마하는 이유입니다. 고체 초경은 해당 창보다 훨씬 더 높은 경도를 유지하며 관련된 추력에 저항할 수 있는 압축 강도를 갖습니다. 이 조합이 여기서 카바이드가 기본 답변인 이유입니다.
모든 초경 드릴이 경화강 드릴인 것은 아닙니다. 두 공구는 직경과 섕크를 공유하면서도 절삭에서 완전히 다르게 작동할 수 있습니다.
약 6~12%의 코발트를 함유한 미립자 및 초미립자 탄화물은 모서리 선명도와 가로 파단 강도의 최상의 균형을 제공합니다. 거친 등급은 충격에 더 강하지만 예리한 모서리 경화 강철 요구 사항을 견딜 수 없으며 둥근 모서리는 단순히 마찰됩니다.
AlTiN, TiAlN 또는 TiSiN 코팅은 열 장벽 역할을 하며 마찰을 줄여 공구 대신 칩에 열을 유지합니다. 코팅은 매우 중요하지만 부드러운 기질을 구제할 수는 없습니다. 먼저 등급을 선택한 다음 코팅을 선택하세요.
얇은 웹이 있는 140도 포인트 각도는 추력을 낮추고 걷지 않고도 드릴을 시작할 수 있도록 도와줍니다. 강화된 마진과 약간 네거티브한 가장자리 준비로 치핑이 방지됩니다. 플루트 길이는 홀이 허용하는 만큼 짧아야 하며, 내부 절삭유 채널은 깊이가 직경의 3배를 넘자마자 비용이 발생합니다. 점 각도만으로 동작이 얼마나 바뀌는지 확인하려면 다음 비교를 사용하세요. 118도 및 135도 드릴 포인트 유용한 동반자입니다.
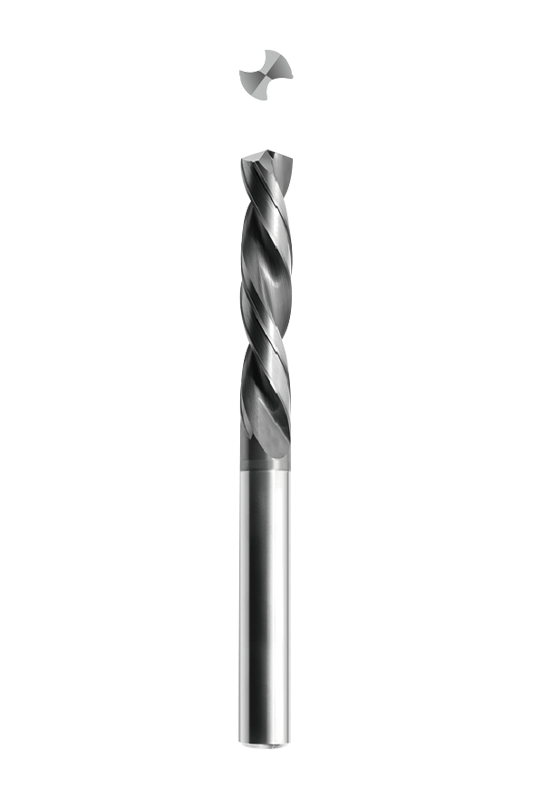 범용 솔리드 카바이드 트위스트 드릴 비트 • 강철, 주철, 스테인리스강 등 다양한 소재의 효율적인 드릴링에 적합합니다. • 내부/외부 냉각 기능이 있는 직선 생크 트위스트 드릴. 제품보기 →
경도는 드릴을 선택할 때 가장 유용한 숫자입니다. 아래 표에는 고객과의 대화에서 사용하는 시작 논리가 반영되어 있습니다.
| 공작물 경도 | 권장 접근 방식 | 기하학 notes |
|---|---|---|
| 30HRC 미만(사전 경화 4140, P20) | 표준 솔리드 초경 트위스트 드릴, AlTiN 코팅 | 135~140도 포인트, 얇은 웹, 3~5xD 플루트 |
| 30~45HRC(H13, 경화 P20) | AlTiN 또는 TiSiN이 포함된 미립자 초경 드릴 | 140도 포인트, 마진 강화, 내부 절삭유 |
| 45~55HRC(D2, A2, M2) | 초미립자 등급, 견고한 설정, 짧은 플루트 | 140도 포인트, 네거티브 엣지 준비, 최대 3xD |
| 55 HRC 이상(완전 경화 다이강) | 고정밀 엔드밀을 이용한 헬리컬 밀링 가공 | 4날 초경질 엔드밀, 원호 보간 |
연강의 본능은 스핀들의 속도를 늦추고 피드에 기대는 것입니다. 경화강에서는 그 반대가 진실에 더 가깝습니다. 즉, 회전당 이송을 단단하게 유지하여 가장자리가 마찰 대신 절단되도록 하고 표면 속도를 낮게 유지합니다.
칩을 조심하세요. 은색 또는 밀짚색 칩은 공정이 양호하다는 것을 의미하고, 파란색 또는 빛나는 칩은 표면 속도나 이송이 잘못되었음을 의미합니다.
초경은 부서지기 쉽고 강화된 강철 드릴링은 아무것도 용서하지 않습니다. 우리가 보는 대부분의 파손된 드릴은 등급보다는 설정으로 인해 발생합니다.
직경이 5개보다 깊은 홀의 경우 내부 절삭유 형상을 갖춘 전용 깊은 홀 설계가 직선 홀과 폐기 부품 간의 차이를 만듭니다.
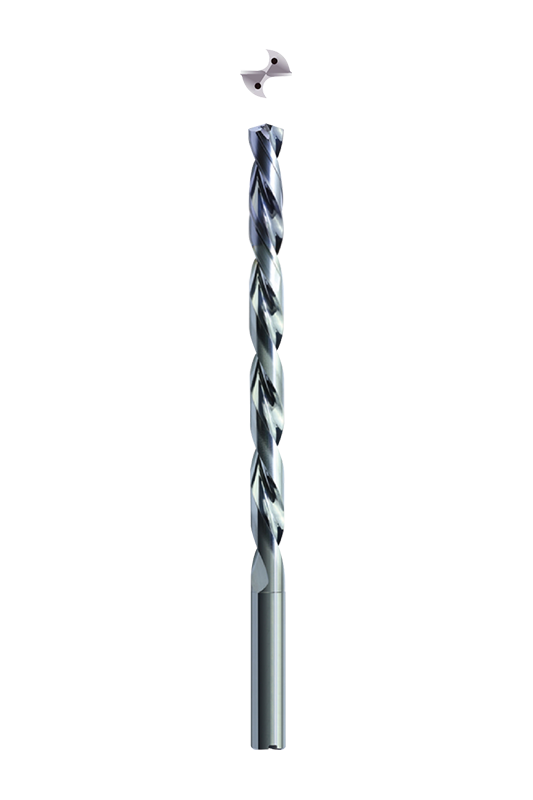 심공 드릴 트위스트 드릴 비트 • 강철, 주철, 스테인리스강 등 다양한 소재의 효율적인 드릴링에 적합합니다. • 내부/외부 냉각 기능이 있는 직선 생크 트위스트 드릴. 제품보기 →
대략 55 HRC를 초과하거나 구멍이 기계에 비해 큰 경우 나선형 보간이 더 현명한 경로인 경우가 많습니다. 고정밀 엔드밀은 얕은 각도로 급락하고 바깥쪽으로 궤도를 그리며 부하를 한 지점에 집중시키는 대신 플루트를 따라 분산시킵니다. 그 결과 구멍이 더 둥글고 완성된 부품에 공구가 묻혀 있을 위험이 훨씬 적으며 별도의 리밍 작업 없이도 위치 공차가 유지됩니다. 강화된 모서리와 미세 입자 구조를 갖춘 초경질 재종은 바로 이 작업을 위해 제작되었습니다.
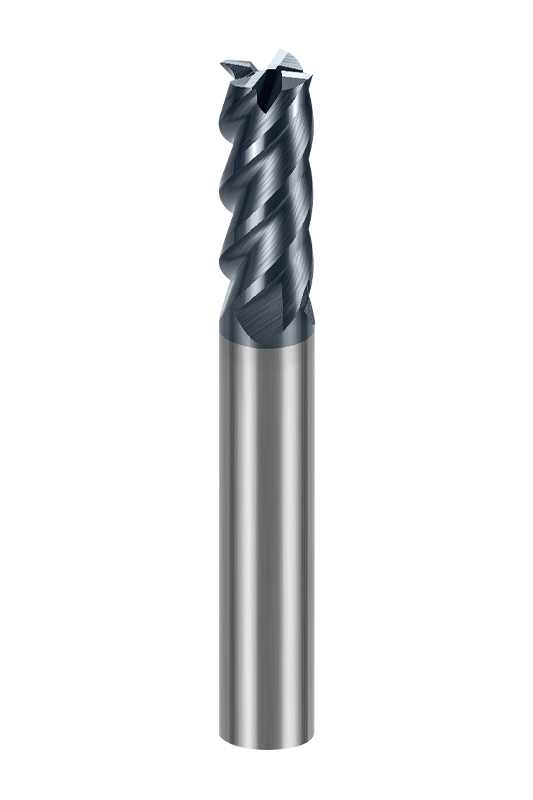 고정밀 4날 플랫 엔드밀 • 짧은 날 디자인은 공구의 내마모성을 크게 향상시키고 가공물의 표면 품질을 향상시킬 수 있습니다. • 주로 가공용으로 사용됩니다... 제품보기 →
경화된 강철을 드릴링하는 것은 툴링 문제이며, 툴은 그 뒤에 있는 연삭 작업만큼만 성능을 발휘합니다. Changzhou Maton Tools는 양쯔강 삼각주 도구 마을인 Xixiashu에 본사를 둔 초경 공구 제조업체입니다. 우리는 수입된 5축 및 6축 CNC 연삭 센터에서 드릴과 엔드밀을 연삭하고 독일, 일본, 스위스의 고정밀 장비로 검사합니다. 우리 팀은 2명의 교수급 수석 엔지니어와 10명 이상의 툴링 엔지니어로 구성되어 있으며, 화둥과기대학과의 오랜 연구 파트너십과 10개 이상의 특허를 통해 지원을 받고 있습니다. 우리는 ISO9001을 준수하며 항공우주, 자동차, 전자, 금형 제작 및 방위 제조 분야의 고객에게 서비스를 제공합니다.
우리의 솔리드 카바이드 드릴 비트 제품군에는 범용 트위스트 드릴, 깊은 홀 드릴, 직선 플루트 드릴 및 3플루트 디자인이 포함됩니다. 재료 경도와 기계 설정을 알려주시면 주문하기 전에 적합한 등급, 코팅 및 형상을 추천해 드립니다.

우리의 발자국은 전 세계에 있으며 전 세계 고객에게 양질의 제품과 서비스를 제공합니다.


장쑤성 창저우시 신베이구 시샤슈 산업단지 양청후로 233-3번지(No.233-3 Yangchenghu Road,Xixiashu Industry Park, Xinbei District, Changzhou City, JiangsuProvince)


+86-18068566610


sales@magotan-tools.com
+86-18068566610
