


 English
 한국어
 русский

주소:
장쑤성 창저우시 신베이구 시샤슈 산업단지 양청후로 233-3번지(No.233-3 Yangchenghu Road,Xixiashu Industry Park, Xinbei District, Changzhou City, JiangsuProvince)

콘텐츠
어떤 커터가 스핀들에서 가장 많은 시간을 보내는 금형 제작자나 공구실 직원에게 물어보면 대답은 대개 동일합니다. 바로 볼 노즈 엔드밀입니다. 둥근 팁은 캐비티 내부의 자유 형태 표면을 따르고 반경을 벽에 혼합하며 날카로운 단계를 남기지 않고 곡선 전극을 가로질러 스윕하는 유일한 형상입니다.
창저우 Maton 도구에서는 이러한 커터를 밀리미터 단위의 직경부터 전체 금형 크기의 도구까지 매일 작업합니다. 수년에 걸쳐 우리는 대부분의 볼 노즈 문제는 공구가 가공물에 닿기 오래 전에 결정된다는 것을 배웠습니다. 플루트 수, 유효 직경, 스텝오버 및 코팅은 모두 상호 작용하며, 한 작업에서 아름답게 작동하는 커터가 다음 작업에서는 실패할 수 있습니다.
이 가이드에서는 볼 노즈 엔드밀이 실제로 무엇인지, 공정 내 어디에 속하는지, 고객이 전체 사이클에서 살아남는 제품을 선택하도록 돕는 방법에 대해 설명합니다.
전체 반경 엔드밀, 볼 커터 또는 볼 엔드밀이라고도 불리는 볼 노즈 엔드밀은 팁이 공구 직경의 절반에 해당하는 단일 상수 반경으로 연삭되는 밀링 커터입니다. 10mm 볼 노즈 커터의 팁에는 5mm 반경이 있고 해당 반경은 모든 방향에서 동일하므로 공구는 공작물에 진정한 반구를 제공합니다.
보이는 것보다 모양이 더 중요합니다. 팁은 날카로운 모서리가 아닌 연속적인 반경이기 때문에 가장자리가 파고드는 지점이 없으며 절단에 사각형 어깨가 남지 않습니다. 도구가 도구 경로를 따라 이동할 때 접촉점이 공을 가로질러 미끄러지며 이것이 바로 곡선의 3차원 표면을 생성할 수 있는 이유입니다. 플랫 엔드밀은 방향이 바뀔 때마다 단차를 남기는 반면, 코너 반경이나 불노즈 커터는 구형 형태를 생성하지 않고 코너만 부드럽게 만듭니다.
솔리드 초경 볼 노즈 엔드밀은 단일 초경 소재로 연삭됩니다. 나선, 팁 틈, 기본 릴리프 및 코팅은 5축 및 6축 CNC 연삭 센터에서 순차적으로 생산됩니다. 테이퍼형 볼 노즈 커터는 동일한 원리를 따르지만 테이퍼형 목에 볼을 장착하여 직선 생크가 쉽게 도달할 수 없는 깊고 좁은 리브가 있는 금형의 경우 강성을 추가합니다.
표면이 동시에 두 방향으로 구부러지는 곳에서는 볼 노즈 엔드밀이 기본 선택입니다. 고객 매장에서 이는 일반적으로 다음을 의미합니다.
볼 노즈 커터의 표면은 결코 완벽하게 매끄러울 수 없습니다. 연속적인 패스에서는 가리비라고 알려진 작은 교두가 한 줄로 남게 되며 일반적으로 커터 자체가 아닌 가리비의 높이에 따라 손으로 연마하는 정도가 결정됩니다.
플루트 수는 사양서의 첫 번째 결정이며 실제로 칩 공간과 톱니 수 사이의 절충안입니다. 플루트가 많을수록 회전당 절삭날이 더 많이 통과하므로 동일한 칩 부하에서 테이블 이송이 높아지지만 칩이 빠져나갈 공간도 줄어듭니다.
| 플루트 수 | 칩룸 | 일반적인 재료 및 작업 | 무엇을 볼만한가 |
|---|---|---|---|
| 플루트 2개 | 우수 | 알루미늄, 구리 전극, 흑연, 3mm 미만의 마이크로 직경 | 날수가 적으므로 테이블 이송보다 날당 이송을 높입니다. |
| 플루트 4개 | 좋음 | 일반강, 스테인레스강, 티타늄, 금형마감 | 대부분의 3D 컨투어링을 위한 최고의 선택 |
| 6플루트 이상 | 제한적 | 45 HRC 이상의 경화 금형강, 최종 마무리 통과 | 방사형 스텝오버를 작게 유지하고 런아웃을 제어합니다. |
플루트 수 외에도 나선 각도, 홈 형상 및 플루트 간격이 동일하거나 동일하지 않은지 자세히 살펴보십시오. 불균등한 피치는 톱니 충격의 규칙적인 리듬을 깨뜨리고 스테인레스 스틸과 티타늄 절단에서 떨림을 밀어내는 입증된 방법입니다.
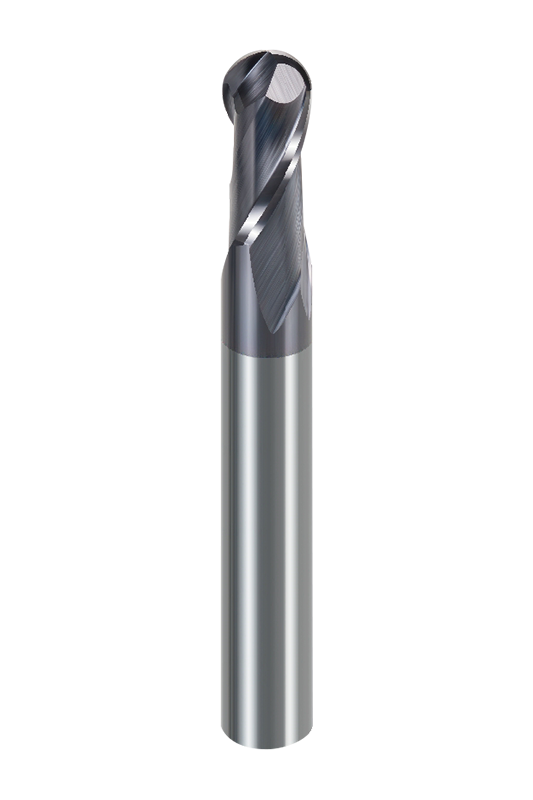 2 플루트 볼 노즈 엔드밀 • 만능 밀링 커터는 모든 강재 시리즈의 열처리에 적합합니다. U 홈 구조 설계로 황삭 및 황삭 가공에 모두 적합합니다. 제품보기 →
일반 탄소강 및 합금강의 경우 유니버설 시리즈의 4날 볼 노즈 커터가 대부분의 준정삭 및 정삭 작업에 적용되며 가장 광범위한 조건을 견딜 수 있습니다. 적당한 표면 속도로 시작하고 스텝오버를 직경의 5~15%로 유지한 다음 넉넉한 절삭유나 고압 공기를 공급하여 칩을 절삭에서 제거합니다.
이러한 재료는 빨리 경화되고 높은 절단 온도를 생성하므로 마찰은 진짜 적입니다. 불균등한 피치 형상, 더 날카로운 모서리 및 약간 감소된 표면 속도 모두 도움이 됩니다. 특히 티타늄은 윤곽 패스의 바닥에 머무르는 대신 절단면에 머무르는 절삭날의 장점을 활용합니다. 이것이 바로 제어된 경사로 또는 나선형 입구가 일반적으로 직선 플런지보다 성능이 뛰어난 이유입니다.
대략 45 HRC를 통과하면 공구 수명은 플루트 형상만이 아니라 코팅과 모재에 의해 결정됩니다. 알루미늄 크롬 질화물 코팅과 미립자 초경 재종을 사용하면 볼 노즈 커터가 패스 중간에 모서리가 부서지지 않고 경화된 캐비티를 마무리할 수 있습니다.
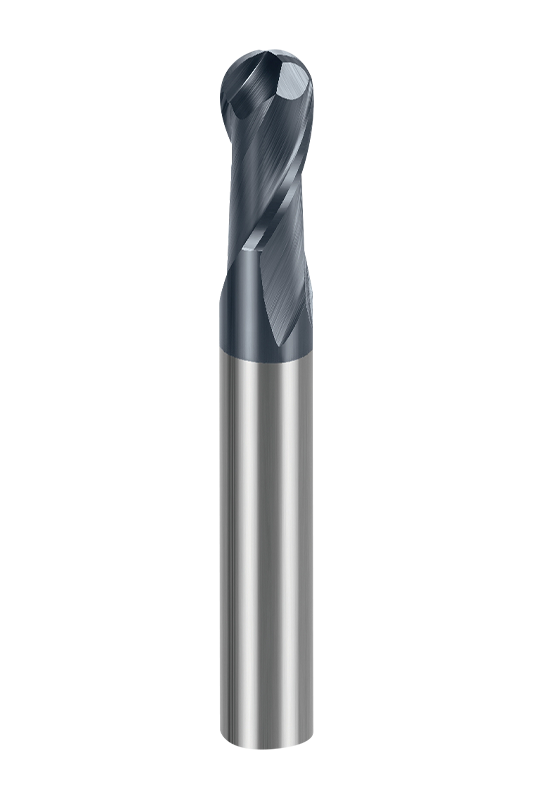 울트라 하드 2 플루트 볼 노즈 엔드밀 • 짧은 날 디자인은 공구의 내마모성을 크게 향상시키고 가공물의 표면 품질을 향상시킬 수 있습니다. • 주로 가공용으로 사용됩니다... 제품보기 →
부드럽고 끈끈한 소재에는 광택이 나는 플루트, 더 높은 나선형 및 충분한 칩 공간이 필요합니다. 밝거나 다이아몬드 같은 탄소 마감 처리된 2개 또는 3개의 플루트가 쌓인 가장자리를 방지하고, 구리 전극 제품군의 미세 직경 볼 노즈 도구는 EDM 전극에 항상 포함되어 있는 것처럼 보이는 미세한 립과 날카로운 내부 모서리를 처리합니다.
흑연 is abrasive and crumbles into dust rather than forming a chip, so a sharp, uncoated or diamond-coated ball nose cutter with strong edge preparation is the usual answer. Air blast extraction is not optional; recutting abrasive dust is the fastest way to destroy an edge.
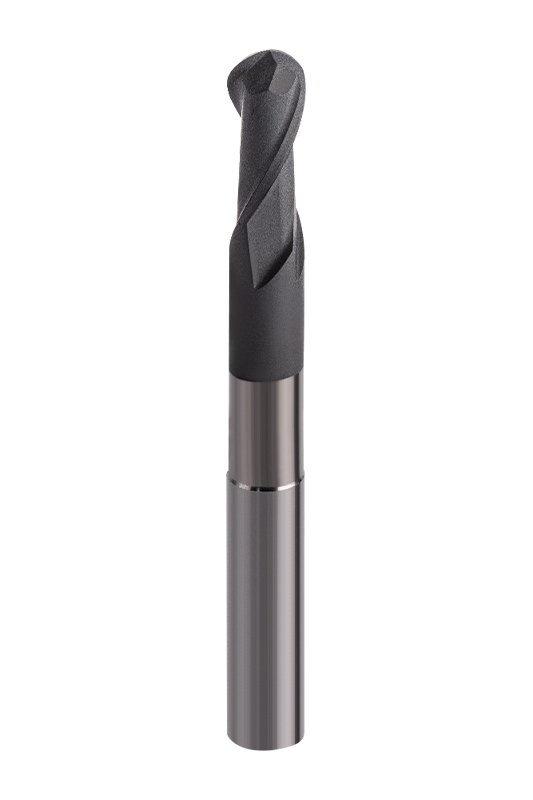 흑연 Machining 2 Flute Ball Nose End Mills • 다이아몬드 코팅은 더 나은 코팅 접착력을 얻기 위해 첨단 기술과 함께 사용됩니다. • 고급 연삭 기술은 초고동축성, 고온 안정성을 보장합니다. 제품보기 →
대부분의 프로그래머를 당황하게 만드는 세부 사항은 다음과 같습니다. 볼 노즈 팁의 중앙 부분은 표면 속도가 0이고 접촉 지점의 유효 절삭 직경은 공칭 공구 크기의 일부에 불과합니다. 이는 (R 제곱 - (R - ae) 제곱)의 제곱근의 2배로 계산됩니다. 여기서 R은 볼 반경이고 ae는 방사형 스텝오버입니다.
0.5mm 스텝오버를 실행하는 10mm 볼 노즈 커터를 사용합니다. 접촉 시 유효 직경은 10mm가 아닌 대략 4.4mm입니다. 이는 가장자리의 표면 속도가 공칭 직경이 제안하는 것의 절반 미만임을 의미합니다. 프로그램이 공구 직경으로부터 스핀들 속도를 계산하는 경우 커터는 절단하는 대신 마찰합니다.
가리비 높이는 동일한 논리를 따르며 대략적으로 스텝오버 제곱을 반경의 8배로 나눈 값입니다. 동일한 10mm 커터와 0.5mm 스텝오버의 경우 이론적 교두 높이는 약 0.006mm입니다. 이는 고객에게 기계에서 바로 연마된 표면을 약속하기 전에 알아두면 유용한 수치입니다.
스핀들 속도에 유효 직경을 사용한 다음 소재와 플루트 수에 따라 날당 칩 부하를 설정하십시오. 표면 조도 요구 사항으로 인해 매우 가벼운 스텝오버가 필요한 경우 스핀들 속도를 높이는 것이 버니싱보다는 가장자리 절단을 유지하는 유일한 방법인 경우가 많습니다.
Sturz 밀링으로 알려진 기술인 공구를 10~15도 기울이면 접촉점이 볼의 사점에서 멀어집니다. 이는 가장자리에서 표면 속도를 높이고 칩을 팁 아래에 갇히지 않고 앞으로 던지며 일반적으로 깊은 캐비티 작업에서 공구 수명을 눈에 띄게 연장합니다. 프로그램에서 변경된 유효 반경을 보상하는 것을 잊지 마십시오. 우리의 밀링 절삭 속도 차트 숫자의 실용적인 출발점입니다.
우리는 양쯔강 삼각주 중심의 공구 도시인 창저우 서하수에 본사를 둔 초경 절삭 공구 제조업체이며 이곳에서 전 세계에 판매하고 있습니다. 당사의 볼 노즈 엔드밀은 ISO9001 품질 시스템에 따라 수입된 5축 및 6축 CNC 연삭 센터에서 생산되며 독일, 일본 및 중국의 고정밀 계측 장비에서 검사됩니다. 2명의 교수급 수석 엔지니어와 10명 이상의 툴링 전문가가 화둥이공대학과의 오랜 연구 파트너십과 10개 이상의 특허를 바탕으로 개발 작업을 주도하고 있습니다. 당사의 절단기는 방위, 항공우주, 자동차, 전자 및 금형 응용 분야에서 매일 작동됩니다.
에 대해 더 알고 싶으시면 Changzhou Maton Tools 특정 볼 노즈 적용 분야에 대해 논의하거나, 당사 팀은 항상 귀하의 도면, 재료 및 기계 설정을 기꺼이 살펴보게 됩니다.
볼 노즈 엔드밀을 선택한다고 해서 하나의 완벽한 공구를 찾는 경우는 거의 없습니다. 반경, 플루트 수, 코팅 및 스텝오버를 앞에 있는 재료에 일치시킨 다음 접촉점에서 커터에 충분한 표면 속도를 제공하여 문지르는 대신 깨끗하게 절단하는 것입니다. 이 네 가지 사항을 올바르게 수행하면 금형이 완성 단계에 가까워지고, 연마 작업대가 더 조용해지고, 부품당 툴링 비용이 조용히 감소합니다.

우리의 발자국은 전 세계에 있으며 전 세계 고객에게 양질의 제품과 서비스를 제공합니다.


장쑤성 창저우시 신베이구 시샤슈 산업단지 양청후로 233-3번지(No.233-3 Yangchenghu Road,Xixiashu Industry Park, Xinbei District, Changzhou City, JiangsuProvince)


+86-18068566610


sales@magotan-tools.com
+86-18068566610
